Abstract:Ang Thermoelectric cooling technology ay naging kailangang-kailangan para sa thermal management sa microelectronics, optical communications, at medical device. Ngunit ang performance ceiling ng anumang TEC module ay sa huli ay tinutukoy ng materyal nito. Sinusuri ng artikulong ito kung bakitMga Mga Extruded Thermoelectric Materialsay lumitaw bilang isang mahusay na alternatibo sa mga conventional zone-melting ingots, na nakatuon sa kanilang siksik na texture na microstructure, pinahusay na mekanikal na lakas, at ang kritikal na kakayahang suportahan ang mga kapal ng chip hanggang sa 0.2 mm. Sa pamamagitan ng comparative analysis ng mga proseso ng pagmamanupaktura, mechanical property data, at application case study, ipinapakita ng talakayan kung paano tinutulay ng teknolohiya ng extrusion ang matagal nang trade-off sa pagitan ng thermoelectric na kahusayan at mekanikal na katatagan.
- Ano ang Pinagkaiba ng Extruded Thermoelectric Materials sa Zone-Melting Alternatives?
- Paano Gumagawa ang Proseso ng Extrusion ng Siksik na Textured na Structure?
- Bakit Tinutukoy ng Mga Mechanical Properties ang Minimum na Sukat ng isang TEC Module
- Ang 0.2 mm Threshold: Pinapagana ang Ultra-Thin Chip Fabrication
- Mga Application na Nangangailangan ng Mga Extruded Thermoelectric Materials
- Mula Ingot hanggang Module: Kakayahang Paggawa at Kontrol sa Kalidad
- Mga Madalas Itanong
Ano ang Pinagkaiba ng Extruded Thermoelectric Materials sa Zone-Melting Alternatives?
Ang pagpili sa pagitan ng extrusion at zone melting ay hindi lamang isang bagay ng kagustuhan sa produksyon. Tinutukoy nito ang buong downstream na daloy ng trabaho sa pagmamanupaktura para sa mga thermoelectric cooler — mula sa kung paano hinihiwa ang mga ingot sa mga wafer, hanggang sa kung gaano manipis ang mga wafer na iyon, hanggang sa kung gaano karami ang nakaligtas sa yugto ng dicing nang hindi nababali.
Ang zone melting ay matagal nang naging benchmark para sa paggawa ng high-purity na Bi₂Te₃-based na solong kristal. Ang direksiyon na proseso ng solidification ay nakahanay ng mga butil sa kahabaan ng growth axis, na naghahatid ng mahusay na kadaliang mapakilos ng carrier. Gayunpaman, ang mismong pagkakahanay na ito ay lumilikha ng isang kahinaan sa istruktura. Ang mga kristal na Bi₂Te₃ ay madaling dumikit sa kahabaan ng basal plane, na nangangahulugan na sa panahon ng pagputol, pagnipis, at pagpupulong, ang materyal ay madaling ma-chipping at delamination — lalo na kapag ang kapal ng target ay mas mababa sa 0.5 mm.
Ang pagpoproseso ng extrusion ay tumatagal ng isang pangunahing naiibang ruta. Simula mula sa mechanically alloyed o pre-pressed powders, ang materyal ay pinipilit sa pamamagitan ng isang die sa mataas na temperatura, na sumasailalim sa matinding plastic deformation. Ang pagpapapangit na ito ay hindi lamang hinuhubog ang materyal; muling itinatayo nito ang panloob na arkitektura ng butil. Ang resulta ay isang siksik, pinong butil na katawan na may kontroladong crystallographic na texture — isa na nagpapanatili ng anisotropic transport advantage ng Bi₂Te₃ habang kapansin-pansing pinapabuti ang mekanikal na integridad.
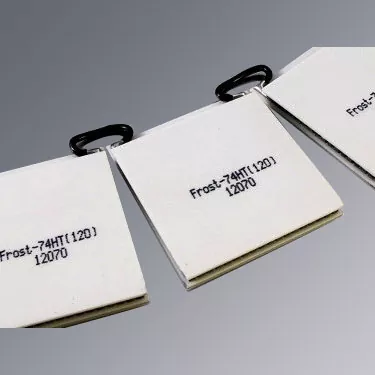
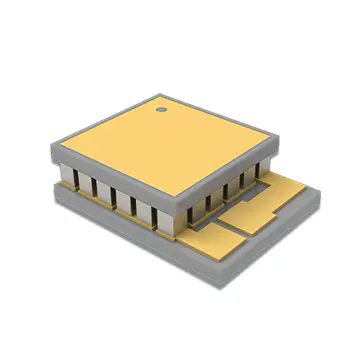
Ang praktikal na kahihinatnan ay makabuluhan. Kung saan ang mga zone-melted ingots ay maaaring magbunga ng katanggap-tanggap na performance sa mga standard na TEC module na may taas ng paa na 1.0–1.5 mm, ang mga extrusion-produced na materyales ay nagbubukas ng pinto sa mga arkitektura ng module na dati ay hindi praktikal: mga micro-TEC na may taas ng binti na 0.2 mm, multi-stage cascades na nangangailangan ng tumpak na dimensyon ng mga device, at cooling-film na solusyon sa lahat ng mga device na may tumpak na dimensyon, at cooling-film.
Paano Gumagawa ang Proseso ng Extrusion ng Siksik na Textured na Structure?
Ang pag-unawa sa microstructural transformation sa panahon ng extrusion ay mahalaga sa pagpapahalaga kung bakit naiiba ang pagkilos ng mga materyales na ito sa downstream processing. Ang mekanismo ay nag-ugat sa dynamic na recrystallization — isang proseso kung saan ang mga butil ay nag-nucleate at muling lumalaki habang ang materyal ay sumasailalim pa rin sa deformation.
Grain Refinement Sa pamamagitan ng Plastic Deformation
Sa panahon ng mainit na extrusion, ang workpiece ay nakakaranas ng matinding shear strain habang dumadaan ito sa die. Ang strain energy na ito ay nagtutulak ng dynamic na recrystallization, na pinapalitan ang orihinal na coarse grain structure ng isang pino, equiaxed o bahagyang pinahabang grain network. Ang pananaliksik sa mga p-type na Bi₂Te₃-based na compound na ginawa sa pamamagitan ng hot extrusion ay nagpakita na ang bilis ng extrusion ay direktang namamahala sa balanse sa pagitan ng recrystallization at paglaki ng butil. Sa isang kontroladong bilis na 1.0 mm/min, ang average na laki ng butil na kasing-pino ng 1.53 μm ay maaaring makamit, na sinamahan ng mataas na density ng mga hangganan ng butil na mababa ang anggulo.
Ang mga low-angle na hangganan ay kritikal. Hindi tulad ng mga high-angle boundaries, na nakakalat sa mga charge carrier at nagpapababa ng electrical conductivity, ang mga low-angle boundaries ay nagpapanatili ng carrier mobility habang nag-aambag pa rin sa phonon scattering — sa gayon ay pinipigilan ang lattice thermal conductivity. Ang dual function na ito ay kung ano ang nagpapahintulot sa mga extruded na materyales na mapanatili ang thermoelectric performance na mapagkumpitensya sa mga zone-melted na katapat habang nakakakuha ng malaking mekanikal na lakas.
Texture Control at Anisotropy Management
Ang Bi₂Te₃ ay isang layered na materyal, at ang mga thermoelectric na katangian nito ay malakas na anisotropic. Ang in-plane na direksyon (perpendicular sa c-axis) ay nagpapakita ng mas mataas na carrier mobility kaysa sa cross-plane na direksyon. Sinasamantala ng pagpoproseso ng extrusion ang anisotropy na ito sa pamamagitan ng pag-align ng c-axis nang mas gusto sa direksyon ng extrusion, na lumilikha ng tinatawag na fiber texture.
Ang antas ng texture ay sinusukat ng orientation factor F, na mula 0 (random) hanggang 1 (perpektong nakahanay). Sa pamamagitan ng maingat na kontrol sa temperatura at bilis ng extrusion, ang mga halaga ng F na 0.28–0.41 ay nakamit sa mga materyal na p-type. Para sa n-type na Bi₂Te₃, ang pag-align ng direksyon ng extrusion sa inisyal na in-plane texture ay ipinakita na hindi bababa sa doble ng texture degree, na nagbubunga ng room-temperature carrier mobility na 263 cm²V⁻¹s⁻¹ at power factor na lumalapit sa 47.3 μWcm⁻¹K⁻².
Paghahambing ng mga Panloob na Istruktura
| Item ng Paghahambing | Mga Extruded na Bi₂Te₃-Sb₂Te₃ na Materyales | Mga Tradisyonal na Sona na Natutunaw na Materyal |
|---|---|---|
| Panloob na Istruktura | Makapal na texture na istraktura | Direksyong kristal na istraktura |
| Mechanical Processing | Mas mataas na resistensya sa panahon ng pagputol at paggawa ng malabnaw | Mas sensitibo sa mga depektong nauugnay sa cleavage |
| Paggawa ng Manipis na Chip | Sinusuportahan ang 0.2 mm manipis na mga bahagi ng TEC | Mas mahirap para sa ultra-manipis na pagproseso |
| Material Consistency | Kinokontrol na pagkakapareho ng texture | Depende sa mga kondisyon ng paglago ng kristal |
| Mga aplikasyon | Micro TEC, multi-stage TEC, precision cooling | Maginoo TEC application |
Bakit Tinutukoy ng Mga Mechanical Properties ang Minimum na Sukat ng isang TEC Module
Sa thermoelectric cooler na disenyo, ang isang simpleng relasyon ay namamahala sa kung gaano kaliit ang isang module: ang minimum na taas ng paa ay nalilimitahan ng mekanikal na lakas ng materyal. Ang isang thermoelectric leg na masyadong manipis para sa cross-sectional area nito ay mabali sa panahon ng paghihinang, dicing, o thermal cycling. Ito ay hindi isang teoretikal na alalahanin — ito ang pangunahing bottleneck sa TEC miniaturization.
Direktang tinutugunan ng proseso ng pagpilit ang hadlang na ito. Sa pamamagitan ng pagpino sa laki ng butil at pagpapakilala ng mga high-density dislocations, ang extrusion ay lubos na nagpapataas ng parehong compressive at shear strength kumpara sa zone-melted material.
N-Type at P-Type na Mga Profile ng Mechanical Property
| Mechanical Property | N-Type na Materyal | Materyal na Uri ng P |
|---|---|---|
| Lakas ng Compressive (MPa) | 54.0 | 66.0 |
| Lakas ng Paggugupit (MPa) | 16.0 | 21.0 |
| Young's Modulus (GPa) | 47.0 | 42.0 |
| Ratio ni Poisson | 0.30 | 0.30 |
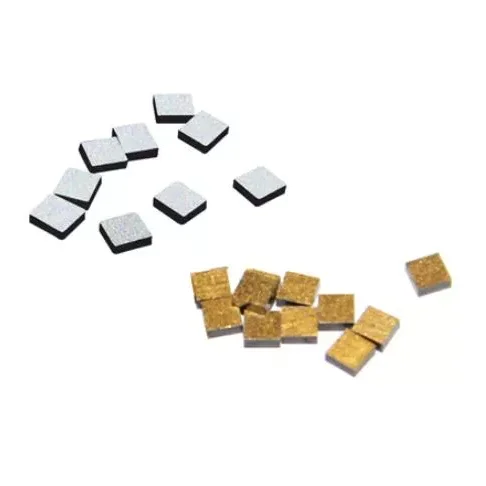
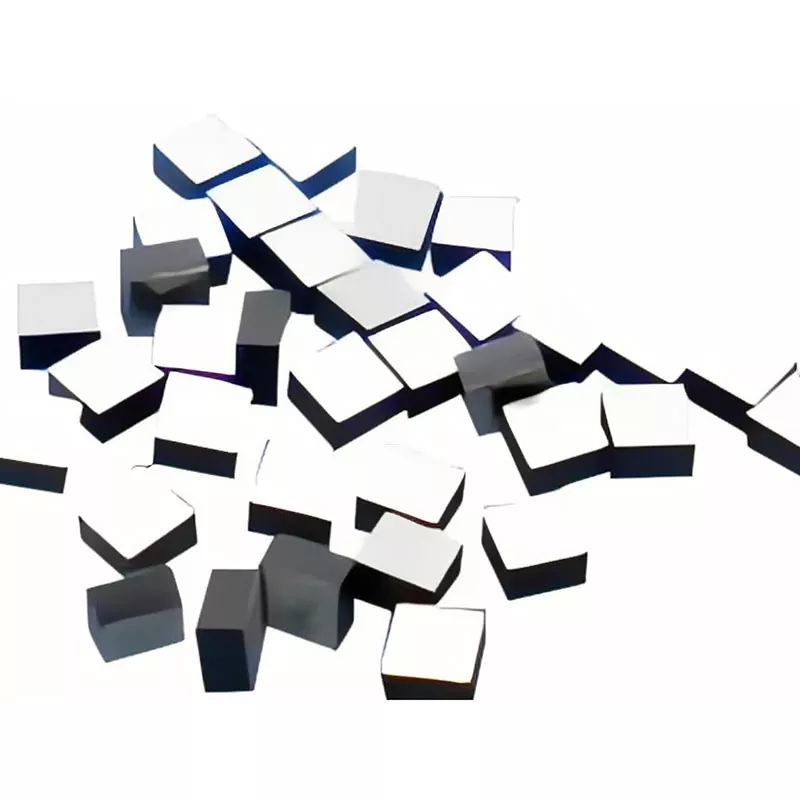
Ang mga halagang ito ay kumakatawan sa isang malaking margin sa kung ano ang karaniwang kinakailangan para sa thin-chip processing. Para sa konteksto, naiulat ang hot-extruded p-type na Bi₂Te₃-based na mga compound na may compressive strength na umaabot sa 189–226 MPa at baluktot na lakas ng 126–139 MPa depende sa mga kondisyon ng extrusion. Ang mga pinahusay na katangian na ito ang dahilan kung bakit posible ang pagputol ng mga microparticle na may sukat na kasing liit ng 100 × 100 × 200 μm³ nang walang bali.
Pagkakaaasahan sa Thermal Cycling
Ang lakas ng mekanikal ay namamahala din sa pangmatagalang pagiging maaasahan sa ilalim ng thermal cycling. Kapag gumagana ang isang TEC module, ang mga thermoelectric na binti ay nakakaranas ng paulit-ulit na pag-init at paglamig. Ang mga hangganan ng butil ay nagsisilbing mahinang punto kung saan ang mga microcrack ay maaaring mag-nucleate at magpalaganap. Ang fine-grained, densely bonded structure na ginawa ng extrusion ay namamahagi ng thermal stresses nang mas pare-pareho kaysa sa cleavage-prone crystal na istraktura ng zone-melted na materyal, na nagpapahusay ng resistensya sa cyclic fatigue.
Ang 0.2 mm Threshold: Pinapagana ang Ultra-Thin Chip Fabrication
Ang kakayahang magproseso ng materyal na thermoelectric sa 0.2 mm na kapal ay hindi lamang isang pagmamanupaktura ng pagmamanupaktura - ito ang nagbibigay-daan na teknolohiya sa likod ng isang bagong henerasyon ng mga compact cooling device. Sa ganitong kapal, ang isang thermoelectric na binti ay may taas-sa-lapad na ratio na lumalapit sa 1:1 para sa mga tipikal na geometrie ng elemento, ibig sabihin, ang structural load sa panahon ng pagpupulong ay higit na naka-compress sa halip na baluktot.
Tatlong salik ang ginagawang extrusion ang proseso ng pagpapagana para sa rehimeng ito ng kapal.
Nabawasan ang Cleavage Sensitivity
Ang natunaw na zone na Bi₂Te₃ ay madaling nakakabit sa basal plane. Kapag ang isang wafer ay ninipis nang mas mababa sa humigit-kumulang 0.5 mm, kahit na ang mga maliliit na stress sa paghawak ay maaaring magsimula ng mga cleavage crack na kumakalat sa buong elemento. Ang proseso ng extrusion ay nakakagambala sa cleavage path na ito sa pamamagitan ng pagpapakilala ng mga misoriented na butil at mababang anggulo na mga hangganan na nagpapalihis sa pagpapalaganap ng crack. Ang resulta ay isang materyal na kayang tiisin ang mekanikal na pang-aabuso ng dicing, pick-and-place assembly, at paghihinang nang walang sakuna na bali.
Kinokontrol na Texture para sa Consistent Dicing
Sa multi-element na TEC modules, ang bawat binti ay dapat na may halos magkaparehong electrical at thermal na katangian. Kung ang oryentasyon ng texture ay nag-iiba-iba sa bawat elemento, nagiging unpredictable ang performance ng paglamig ng module. Gumagawa ang extrusion ng mga ingot na may pare-parehong texture sa haba ng mga ito, na tinitiyak na ang mga elementong pinutol mula sa iba't ibang posisyon sa loob ng parehong ingot ay nagpapakita ng mga pare-parehong katangian. Ang pagkakapare-pareho na ito ay partikular na mahalaga sa mga multi-stage na TEC configuration, kung saan daan-daang elemento ang dapat gumana sa thermal balance.
Pagkakatugma ng Kagamitan sa Pagproseso
Ang mekanikal na lakas ng extruded na materyal ay nakakaapekto rin sa pagpili ng kagamitan sa ibaba ng agos. Dahil ang materyal ay lumalaban sa pag-chipping, maaaring gumamit ang mga tagagawa ng mas mataas na rate ng feed sa panahon ng wafering at dicing, na binabawasan ang oras at gastos sa pagproseso. Katulad nito, ang mga awtomatikong pick-and-place system ay maaaring humawak ng mas manipis na mga elemento na may mas mababang panganib ng pagkasira, na nagbibigay-daan sa mas mataas na throughput na mga assembly line.
Mga Application na Nangangailangan ng Mga Extruded Thermoelectric Materials
Ang mga teknikal na bentahe ng extrusion ay isinasalin sa mga nakikitang benepisyo sa ilang mga domain ng aplikasyon kung saan ang manipis, maaasahang mga thermoelectric na elemento ay mahalaga.
Optical Communication at Laser Diode Cooling
Ang mga optical transceiver at laser diode ay sobrang sensitibo sa temperatura. Ang wavelength drift, nabawasan ang output power, at pinabilis na pagkasira ay resulta lahat ng hindi sapat na thermal control. Sa 5G optical modules, halimbawa, ang mga thermoelectric cooler ay dapat mapanatili ang mga temperatura ng laser chip sa loob ng mahigpit na tolerance habang umaangkop sa mga pakete na sinusukat sa millimeters.
Ang 0.2 mm thin-chip na kakayahan ay direktang sumusuporta sa pangangailangang ito. Ang hot-extruded Bi₂Te₃-based na thermoelectric na materyales ay napatunayan sa mga optical module application, na nagpapakita ng epektibong photonic-chip temperature control na may potensyal para sa pagsasama sa mga komunikasyon, laser, at infrared system. Tinitiyak ng mataas na lakas ng compressive ng materyal na ang mga thermoelectric na legs ay nakaligtas sa mga proseso ng paghihinang at pagpupulong na ginagamit sa pagmamanupaktura ng transceiver, kung saan ang mga hindi pagkakatugma ng thermal expansion ay makakasira ng mga mahihinang materyales.
Multi-Stage TEC Structures
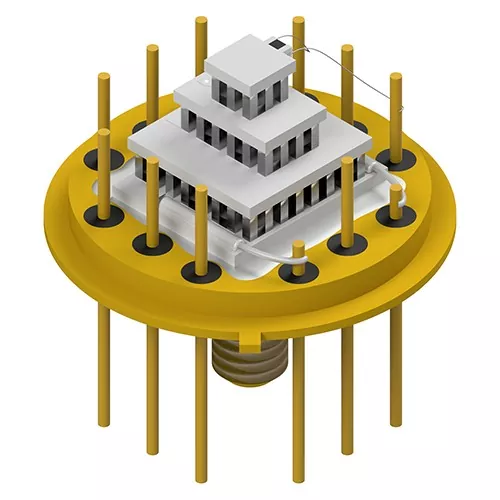
Ang mga multi-stage na thermoelectric cooler ay nagsasalansan ng maraming layer ng mga thermoelectric na elemento upang makamit ang mga pagkakaiba sa temperatura na hindi maabot ng isang yugto. Ang bawat karagdagang yugto ay nagdaragdag sa kapasidad ng heat pumping at ang matamo na ΔT, ngunit nagpapakilala rin ng mga bagong mekanikal na hamon. Ang mga elemento sa mas matataas na yugto ay dapat na mas manipis, at dapat silang mapanatili ang pagkakapare-pareho ng pagganap sa mga elemento sa mas mababang mga yugto.
Ang teknolohiya ng extrusion ay partikular na inilapat upang gumawa ng mga thermoelectric legs para sa mga solid-state na multi-stage na cooler na tumatakbo sa mga temperatura hanggang sa humigit-kumulang 140 K. Ang mga mekanikal na katangian ng extruded na materyal — partikular na ang resistensya nito sa bali sa panahon ng pag-assemble ng malapit na naka-pack na mga multilayer na istruktura — ang dahilan kung bakit ang mga disenyo ng cascade na ito ay nagagawa.
Medikal at Laboratory Temperature Control
Ang mga thermoelectric cooler ay malawakang ginagamit sa mga medikal na sistema ng pagpapalamig, mga instrumento sa laboratoryo, at mga kagamitan sa pananaliksik kung saan ang tumpak na regulasyon ng temperatura ay kritikal. Ang mga aplikasyon ay mula sa pagpapanatili ng katatagan ng reagent sa mga diagnostic device hanggang sa pagkontrol sa sample na temperatura sa mga instrumentong pang-analytical.
Sa mga setting na ito, ang thermoelectric na materyal ay dapat maghatid ng parehong thermal performance at pangmatagalang pagiging maaasahan. Ang mga extruded na Bi₂Te₃-Sb₂Te₃ na materyales ay nag-aalok ng kinakailangang kumbinasyon: thermoelectric na pagganap na malapit sa temperatura ng silid na maihahambing sa zone-melted na materyal, kasama ng mekanikal na tibay na nagsisiguro ng matatag na operasyon sa libu-libong thermal cycle.
Pang-industriya at Semiconductor Thermal Management
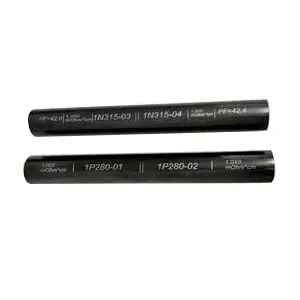
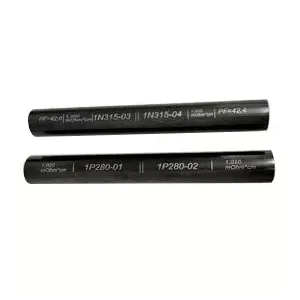
Malaking diameter na extruded ingots — available sa diameter na hanggang 35 mm at haba na 120 mm o 240 mm — nagsisilbi sa pang-industriyang TEC production kung saan kinakailangan ang mas malalaking cooling elements. Kasama sa mga application ang naka-localize na thermal management sa semiconductor equipment, electronic cooling system, at pang-industriya na temperatura control device. Ang scalability ng pagpoproseso ng extrusion ay nagpapahintulot sa mga tagagawa na gumawa ng mga ingot sa mga volume na hindi praktikal sa mga single-crystal na paraan ng paglago.
Mula Ingot hanggang Module: Kakayahang Paggawa at Kontrol sa Kalidad
Ang paggawa ng mga extruded thermoelectric na materyales ay nangangailangan ng pinagsama-samang diskarte sa pagmamanupaktura na sumasaklaw sa paghahanda ng materyal, pagpoproseso ng extrusion, paggawa ng elemento, at pagpupulong ng module. Ang bawat yugto ay dapat kontrolin upang mapanatili ang mga katangian ng microstructural na nagbibigay ng mga extruded na materyales ng kanilang mga pakinabang sa pagganap.
Paghahanda at Extrusion ng Materyal
Ang proseso ay nagsisimula sa paghahanda ng Bi₂Te₃-Sb₂Te₃ solid solution compositions, na may maingat na kontrol sa stoichiometry at dopant na antas upang makamit ang gustong uri at konsentrasyon ng carrier. Ang handa na materyal ay pagkatapos ay pinagsama-sama at pinalabas sa ilalim ng kinokontrol na temperatura at mga kondisyon ng strain rate. Mga parameter ng extrusion — temperatura, bilis, at ratio ng pagbabawas — tinutukoy ang laki ng butil, intensity ng texture, at density ng depekto, na lahat ay nakakaimpluwensya sa thermoelectric at mekanikal na mga katangian.
Pagproseso at Pagpupulong ng Elemento
Pagkatapos ng extrusion, ang ingot ay pinoproseso sa mga thermoelectric na elemento sa pamamagitan ng wafering, dicing, at paghahanda sa ibabaw. Ang pinahusay na mekanikal na lakas ng extruded na materyal ay nagpapahintulot sa agresibong pagnipis hanggang 0.2 mm at tumpak na dicing na may mataas na ani. Ang mga elemento ay pagkatapos ay metallized, soldered, at binuo sa mga module. Kasama sa pag-verify ng kalidad ang dimensional na inspeksyon, pagsukat ng electrical property, at thermal performance testing.
Kagamitan sa Paggawa
Ang isang kumpletong linya ng produksyon para sa mga extruded na thermoelectric na materyales at module ay kinabibilangan ng:
- Tin dipping furnace: Para sa solder coating ng mga dulo ng elemento
- Vibration swing mold machine: Para sa tumpak na pagpoposisyon ng elemento
- Welding machine: Para sa electrical interconnection
- Oven: Para sa paggamot at thermal treatment
- Dispensing machine: Para sa adhesive application
- Awtomatikong sealing machine: Para sa module encapsulation
- Cutting machine: Para sa wafering at dicing
- Solidification machine: Para sa solder joint formation
- Reflow soldering equipment: Para sa high-reliability soldering
- Ganap na awtomatikong printing machine: Para sa mga pattern ng metallization
Mga Madalas Itanong
Ano ang pangunahing bentahe ng extrusion kaysa sa zone melting para sa mga thermoelectric na materyales?
Ang Extrusion ay gumagawa ng isang siksik, pinong butil na texture na istraktura na naghahatid ng mekanikal na lakas na higit sa zone-melted na solong kristal. Ang kalamangan sa lakas na ito ay nagbibigay-daan sa pagproseso sa mas manipis na mga dimensyon — hanggang sa 0.2 mm — nang walang bali sa panahon ng pagputol, pagnipis, o pagpupulong, habang pinapanatili ang pagganap ng thermoelectric na mapagkumpitensya sa materyal na natunaw ng zone.
Maaari bang tumugma ang mga extruded thermoelectric na materyales sa thermoelectric na pagganap ng mga solong kristal?
Oo. Sa pamamagitan ng kinokontrol na oryentasyon ng texture at pagpipino ng butil, ang mga extruded na Bi₂Te₃-based na materyales ay nakakamit ng carrier mobility at power factor na maihahambing sa zone-melted na mga sample. Ang fine-grained na istraktura ay nagpapakilala rin ng karagdagang phonon scattering na maaaring magpababa ng lattice thermal conductivity, na potensyal na mapabuti ang pangkalahatang figure ng merito.
Anong mga kapal ng chip ang maaasahang magawa mula sa mga extruded ingots?
Sinusuportahan ng mga extruded na Bi₂Te₃-Sb₂Te₃ na materyales ang thermoelectric chip fabrication hanggang sa 0.2 mm ang kapal. Ang kakayahang ito ay pinagana ng compressive strength ng materyal (54–66 MPa) at shear strength (16–21 MPa), na nagbibigay ng sapat na integridad ng istruktura para sa ultra-thin processing at automated assembly.
Angkop ba ang mga extruded na materyales para sa mga multi-stage na TEC configuration?
Talagang. Ang mga multi-stage na TEC ay nangangailangan ng pare-parehong pagganap sa maraming elemento at mekanikal na tibay sa panahon ng stacking. Ang pare-parehong texture at mataas na mekanikal na lakas ng mga extruded na materyales ay ginagawang angkop ang mga ito para sa mga application na ito, at ang teknolohiya ng extrusion ay partikular na inilapat upang gumawa ng mga binti para sa mga multi-stage na cooler na tumatakbo sa temperatura hanggang sa ~140 K.
Anong mga sukat ng ingot ang magagamit para sa mga extruded na thermoelectric na materyales?
Kasama sa mga karaniwang sukat ng extruded ingot ang mga haba na 120 mm at 240 mm, na may diameter na 25 mm, 30 mm, at 35 mm. Sinusuportahan ng mga dimensyong ito ang paggawa ng elementong micro-TEC at mas malalaking pang-industriya na mga bahagi ng paglamig.
Handa nang tuklasin kung paano mapapahusay ng mga extruded thermoelectric na materyales ang iyong TEC manufacturing yield at paganahin ang mas manipis na mga arkitektura ng device?
Makipag-ugnayan sa Amin